-
 仪表网手机版
手机访问更快捷
 仪表网小程序
更多流量 更易传播
-
 公众号:ybzhan
随时掌握行业动态
 扫码关注视频号
网络课堂 行业直播

锅炉给水溶解氧控制值通常在7 μg/L以下,但不少电厂遇到过同样的情况:刚标定完读数还准,没几天就开始飘,换了透气膜、新电解液仍不稳定。追溯现场案例发现,多数问题不在仪器本身,而在于标定前的极化环节没有做对。
膜法溶解氧电极属于极谱式传感器,测量原理基于氧在阴极表面还原产生的扩散电流。极化不充分时,电极内部电化学体系尚未达到稳态,阴极表面残留的氧还原反应仍在进行,产生的零氧电流叠加在真实氧信号之上,导致零点抬升。随着极化过程自然推进,零氧电流按指数规律衰减,仪表示值便一路下漂。若仪器零点漂移2~3 μg/L,运行人员可能误判为除氧器效率下降而盲目调整工况;若漂移掩盖了真实的氧含量超标,长期运行将导致省煤器、水冷壁等高温受热面发生氧腐蚀。
极化是指在新电极第一次投用、更换电解液或断电超过5分钟后,为电极持续施加约0.7 V极化电压的过程。通电初期电解液中及膜内残留的溶解氧在阴极快速还原,电流较大;随着氧逐渐耗尽,电流按指数规律下降,通常在6小时后趋于稳定。JJG 1060-2010规定,A级仪器的零点漂移须控制在≤2 μg/L/h。
现场常见的三个误区:时间不足,更换膜片或电解液后工业级膜法传感器需连续通电极化8小时以上,现场常见仅通电1-2小时便标定;断电后未重新极化,电极断电5分钟以上,阴极表面扩散层结构即遭破坏,重新上电后须再次完成完整极化过程;电源不稳,极化电压需稳定在0.7 V左右,供电纹波过大或电池电量不足会导致极化电位波动。
参照HJ 506-2009及DL/T 677-2018的技术要求,完整流程如下:
| 步骤 | 操作要点 | 注意事项 |
|---|---|---|
| 1. 电极检查 | 确认膜片完整、电解液充足无气泡 | 膜片每半年更换一次 |
| 2. 极化通电 | 连接电极与仪表,通电保持连续极化 | 更换膜/液后需极化8小时以上 |
| 3. 零点校准 | 使用现配亚硫酸钠零氧溶液进行零点标定 | 零氧液须现配现用,隔绝空气 |
| 4. 满度校准 | 使用空气饱和水或标准氧溶液进行斜率标定 | 需同步测量温度进行补偿校正 |
| 5. 验证校准 | 用中间浓度标准液验证示值准确性 | 相对偏差应在±1%以内 |
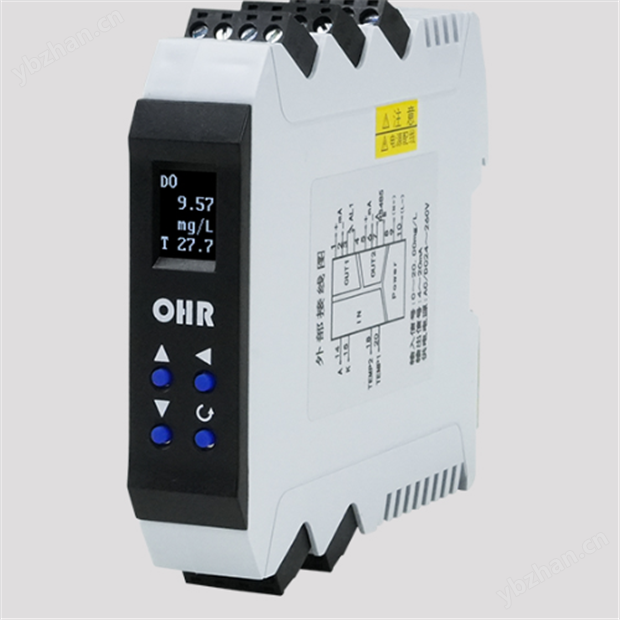
规范操作解决“用得好”,仪器自身性能决定“稳得住”。赢润环保ERUN-SZ3-A5型在线微量溶解氧分析仪覆盖0~100 μg/L及0~20 mg/L双量程,分辨率达0.01 μg/L。采用高灵敏度膜法氧电极,零点漂移小;信号调理模块为隔离供电结构,有效抑制电磁干扰。内置ARM处理单元支持自动温度补偿与智能斜率运算,提供4~20 mA模拟量和Modbus通讯接口,可接入电厂DCS。

上述指标满足JJG 1060-2010对A级仪器的技术要求。微量溶解氧测定仪的日常维护还需注意:长期停机再启用时,即使未更换膜片也需极化4小时以上再标定;电解液出现浑浊或液位过低应立即更换。在线微量溶解氧检测仪在零点稳定性与信号抗干扰方面的表现,直接关系到锅炉腐蚀控制数据的可信度。
免责声明
客服热线: 15267989561(同微信)
加盟热线: 15267989561(同微信)
媒体合作: 0571-87759945
投诉热线: 0571-87759942
下载仪表站APP
Ybzhan手机版
Ybzhan公众号
Ybzhan小程序
 手机版
 官方微信






 采购中心